
Inngangur
Við framleiðslu á mótum og steypumótum eru tvær af algengustu vinnslutækninum rafmagnsúthleðsluvinnsla (EDM) og CNC-fræsing. Báðar aðferðirnar gegna mikilvægu hlutverki í mótframleiðslu, en þær þjóna mismunandi tilgangi og bjóða upp á einstaka kosti.
Margir framleiðendur myglu spyrja:
- Er EDM betri en CNC fræsun?
- Hvenær ætti ég að nota EDM í stað CNC?
- Hvaða ferli veitir meiri nákvæmni?
- Hvor aðferðin er hagkvæmari?
Í þessari grein berum við samanEDM og CNC fræsunfyrir mótsmíði og útskýrðu hvenær hverja tækni ætti að nota.
Hvað er CNC fræsun?
CNC-fræsun er frádráttarvinnsla þar sem efni er fjarlægt með snúningsskurðarverkfærum.
Nútíma CNC vinnslustöðvar eru mikið notaðar fyrir:
- Vinnsla á mótgrunni
- Gróf holavinnsla
- Útlínuvinnsla
- Framleiðsla rafskauta
- Nákvæmni íhlutaframleiðsla
Kostir CNC fræsingar eru meðal annars:
- Hátt efnisfjarlægingarhlutfall
- Hraður vinnsluhraði
- Lægri rekstrarkostnaður
- Frábær framleiðni fyrir stórt efnisflæði
Hins vegar eru CNC verkfæri takmörkuð af eðlisfræðilegri rúmfræði sinni og geta ekki auðveldlega búið til skarpa innri horn eða mjög djúp þröng holrými.
Hvað er rafræn mælieining (EDM)?
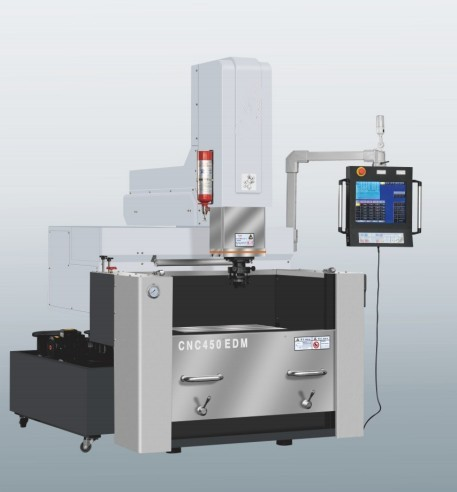
Rafmagnsútblástursvinnsla(EDM) fjarlægir efni með stýrðum rafneistum milli rafskauts og vinnustykkis.
Ólíkt fræsingu notar EDM ekki vélrænan skurðkraft.
EDM er almennt notað fyrir:
- Vinnsla í djúpum holum
- Sköpun skarpra horna
- Vinnsla á hertu stáli
- Flókin mótupplýsingar
- Fín frágangur
Þar sem engin bein snerting er við verkfærin getur EDM unnið efni óháð hörku.
EDM vs CNC fræsun: Lykilmunur
1. Vélræn meginregla
CNC fræsun
- Efni fjarlægt með snúningsskurðarverkfærum
- Líkamleg snerting milli verkfæris og vinnustykkis
- Myndar skurðkrafta
Rafmagns- og raftónlistarþáttur
- Efni fjarlægt með raflosun
- Enginn líkamlegur skurðkraftur
- Hentar fyrir viðkvæmar og flóknar rúmfræðir
2. Hæfni til að vinna úr hertu stáli
CNC fræsun
Slit á verkfærum eykst verulega við vinnslu á hertu efni yfir HRC 50–55.
Rafmagns- og raftónlistarþáttur
Hörku efnisins hefur lítil áhrif á vinnslugetu.
Fyrir hertu mótstáli býður EDM upp á verulegan kost.
3. Innri horn og flókin rúmfræði
Ein af stærstu takmörkunum CNC fræsingar er þvermál verkfærisins.
Jafnvel litlar endafræsar skilja eftir hornradíusa.
Til dæmis:
- CNC-fræsun getur ekki framleitt fullkomlega skarpar innri horn.
- EDM getur endurskapað lögun rafskautsins nákvæmlega, þar á meðal skarpar horn og flóknar smáatriði.
4. Vélarhraði
Til að grófa mikið magn af efni:
CNC fræsun er miklu hraðari.
Að fjarlægja stórt holrými að öllu leyti með rafstuðningstækni væri óhagkvæmt og kostnaðarsamt.
Flestir framleiðendur mygla nota fyrst CNC-fræsingu og síðan EDM.
5. Yfirborðsáferð
Nútíma EDM tækni getur framleitt framúrskarandi yfirborðsáferð sem hentar fyrir margs konar mótforrit.
Kostir eru meðal annars:
- Minnkaður slípunartími
- Betri samkvæmni í holrúmi
- Fín áferðarstýring
Háhraðafræsing getur einnig náð góðum yfirborðsgæðum, en EDM gefur oft betri niðurstöður á erfiðum svæðum.
6. Slit á verkfærum
CNC fræsun
- Endafræsar slitna við vinnslu
- Skipta þarf um verkfæri
Rafmagns- og raftónlistarþáttur
- Slit á rafskautum
- Nútíma rafskauts- og rafskautskerfi geta sjálfkrafa bætt upp fyrir slit á rafskautum
Raunverulegur kostnaður fer eftir umsókninni.
7. Djúpholunarvinnsla
Djúp og þröng holrými skapa áskoranir fyrir fræsiverkfæri.
Vandamálin eru meðal annars:
- Sveigja verkfæris
- Titringur
- Brot á verkfærum
EDM er frábært í þessum aðstæðum.
Samanburðartafla
| Eiginleiki | CNC fræsun | Rafmagns- og raftónlistarþáttur |
|---|---|---|
| Vélarhraði | Frábært | Miðlungs |
| Vinnsla á hertu stáli | Gott | Frábært |
| Djúp holrými | Takmarkað | Frábært |
| Skarpar innri horn | Takmarkað | Frábært |
| Efnisfjarlægingarhraði | Frábært | Miðlungs |
| Yfirborðsáferð | Gott | Frábært |
| Slit á verkfærum | Slit á skurðarverkfærum | Slit á rafskautum |
| Flókin rúmfræði | Gott | Frábært |
Hvenær ættir þú að velja CNC fræsingu?
CNC fræsun er tilvalin þegar:
- Mikið magn af efni þarf að fjarlægja fljótt
- Framleiðsla á mótgrunnum
- Vélræning á opnum holum
- Framleiðsla rafskauta
- Að ná mikilli framleiðni
Fyrir grófa vinnslu er CNC-fræsun yfirleitt hagkvæmasta lausnin.
Hvenær ættir þú að velja EDM?
EDM er betri kosturinn þegar:
- Vinnsla á hertu verkfærastáli
- Að búa til djúp holrými
- Að framleiða skarpar innri horn
- Framleiðsla á flóknum mótupplýsingum
- Að ná framúrskarandi yfirborðsáferð
Fyrir frágang og flóknar mótunaraðgerðir verður rafstuðningur (EDM) oft ómissandi.
Af hverju flestir mygluframleiðendur nota bæði
Raunin er sú að EDM og CNC fræsing eru ekki samkeppnisaðilar - þær eru tækni sem bætir upp.
Algengt vinnuferli við mótsmíði lítur svona út:
Skref 1
CNC fræsun
- Grófvinnsla
- Hálfgróf
- Rafskautaframleiðsla
Skref 2
Rafmagns- og raftónlistarþáttur
- Vinnsla í djúpum holum
- Fín smáatriði sköpun
- Skarpar hornfrágangur
- Úrbætur á yfirborðsáferð
Þessi samsetning býður upp á besta jafnvægið milli hraða, nákvæmni og kostnaðar.
Hvor er betri fyrir mótframleiðslu?
Svarið fer eftir umsókninni.
Ef markmiðið er hröð efnisfjarlæging og mikil framleiðni, þá er CNC-fræsing ákjósanlegasta lausnin.
Ef markmiðið er að vinna úr hertu stáli, djúpum holum, flóknum rúmfræði eða nákvæmum mótsupplýsingum, þá er EDM oft betri kosturinn.
Fyrir flesta faglega framleiðendur mótsins er besta stefnan ekki EDM eða CNC-fræsing heldur að nota báðar tæknirnar saman til að hámarka skilvirkni og gæði.
Niðurstaða
EDM og CNC fræsun gegna öll mikilvægu hlutverki í nútíma mótframleiðslu.
CNC-fræsing býður upp á hraða og skilvirkni fyrir grófa vinnslu, en EDM býður upp á nákvæmni og sveigjanleika sem þarf fyrir flóknar móteiginjur.
Að skilja styrkleika hvers ferlis gerir framleiðendum kleift að velja rétta tækni fyrir hvert stig mótframleiðslu, sem leiðir til betri gæða, styttri afhendingartíma og lægri heildarframleiðslukostnaðar.
Ef þú ert að leita að EDM-vélum, CNC-vinnslustöðvum eða heildarlausnum fyrir mótframleiðslu, hafðu samband við teymið okkar til að fá faglegar ráðleggingar byggðar á þínu tiltekna verkefni.
WhatsApp: +86 189-2577-9357 Netfang:sales8@dgbica.com
Birtingartími: 10. júní 2026

